蚀刻加工酸雾废气处理方法|蚀刻加工废水处理工艺
文章来源:td-yx.com | | 阅读量:333 文章发表时间段:2025-03-26
蚀刻加工酸雾治理技术解析与实战案例分享
一、酸雾废气深度解析
蚀刻加工酸雾呈现三重污染特性:
- 强酸性气体:HCl(300-800mg/m3)、SO?(100-300mg/m3)
- 腐蚀性颗粒物:含金属盐类(中位径0.3-1.5μm)
- 湿度饱和:含水率95-100%(易腐蚀设备)
典型工况参数:
- 废气量:10,000-50,000m3/h(温度40-60℃)
- 酸雾浓度:50-200mg/m3(波动系数±30%)
- 腐蚀性:pH值<2(设备材质需特殊防腐)
二、工艺定制四维方案
全链条处理系统攻克四大技术难点:
- 预处理系统
- 文丘里洗涤器(去除>5μm颗粒,效率90%)
- 酸雾冷凝器(回收冷凝酸液,浓度提升30%)
- 核心净化
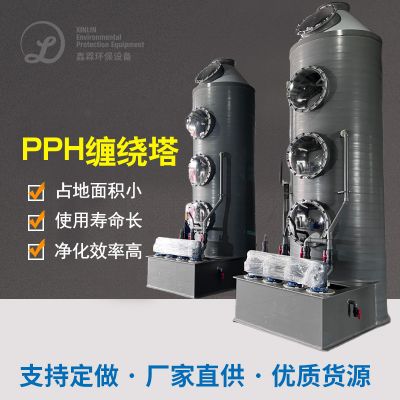
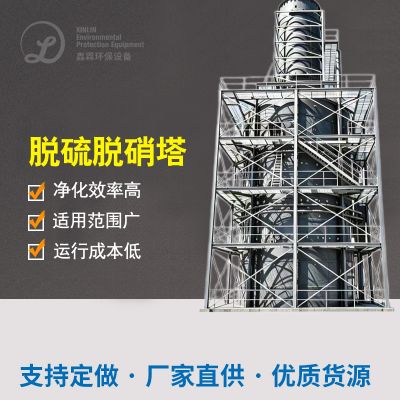
- 双级碱洗塔(NaOH中和,pH值控制7-9)
- 氧化塔(H?O?催化,去除NOx效率95%)
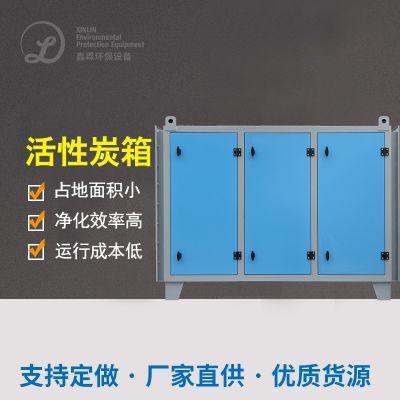
- 活性炭吸附(VOCs去除率98%)
- 智能监控
- 腐蚀监测仪(实时检测设备壁厚)
- 在线pH计(自动控制加药量)
- 物联网平台(远程运维+故障预警)
- 余热利用
- 热泵回收(产55℃热水,COP>4.0)
- 烟气再循环(降低能耗15%)
三、标杆案例数据透视
项目背景
- 企业性质:华南某PCB制造企业蚀刻线(5条生产线)
- 废气特性:HCl 650mg/m3,SO? 220mg/m3
- 排放标准:DB 44/27-2001(HCl≤50,SO?≤80)
治理成效
|
指标
|
治理前
|
治理后
|
地方标准
|
|
HCl
|
650
|
38
|
≤50
|
|
SO?
|
220
|
65
|
≤80
|
|
颗粒物
|
85
|
12
|
≤30
|
|
腐蚀速率
|
2.1mm/a
|
0.08mm/a
|
-
|
|
药剂消耗
|
-
|
NaOH 1.8kg/m3
|
-
|
经济效益分析
- 药剂成本:年消耗NaOH 420吨(成本38万元)
- 节水效益:冷凝水回用率85%(年省12万元)
- 环保效益:避免罚款(历史处罚案例20万元/次)
- 设备寿命:延长核心设备3-5年(节省更新成本)
四、客户需求深度匹配
四大核心诉求解决方案:
- 工艺适配:支持酸性蚀刻/碱性蚀刻工艺
- 空间优化:模块化设计节省40%占地面积
- 智能运维:AI预测药剂投加(误差<5%)
- 安全升级:防爆设计+泄漏监测(符合AQ标准)
五、技术演进新趋势
行业前沿呈现四化融合:
- 闭环回收:蚀刻液再生系统(回收率90%)
- 纳米催化:光催化氧化(分解效率99%)
- 绿色药剂:生物中和剂(替代传统NaOH)
- 数字孪生:虚拟仿真+AI优化(节能20%)
结语
蚀刻加工酸雾治理需构建安全高效+智慧循环的治理体系,专业服务商应提供从工艺诊断到长期运维的整包服务。建议选择具备PCB行业治理经验的合作伙伴,确保实现达标排放与资源回收双赢,助力企业构建鑫霖环保生产体系。

 扫一扫添加微信