某纯粮酒厂家总产量30万吨基酒,蒸溜繁琐流程存在低浓度值有机质污废水 (COD 30000-50000mg/L),老式解决策略电脑运行保险费用高额。厂家采用了能量化解决模式,,实现目标优质与实惠效率互赢。
污水组成成分及来源地
主要的含:
沤肥留下的酒精(5-8%)
可挥发酸(乙酸、乳酸)
碳水化合物、蛋白酶质等堆肥副货物
净化处理加工制作工艺 工作流程
基本点工艺设计为"全混式生物滤池代谢+沼气的出现带发电":
固液脱离
:回旋板框压滤机清掉谷类残余物(TS由8%降低3%)
热交互操作系统
:废污水提温至55℃(水解酸化池较佳平均温度)
CSTR反映器
:溶量2000m³,HRT=5d,COD出掉率85%
沼液净化器
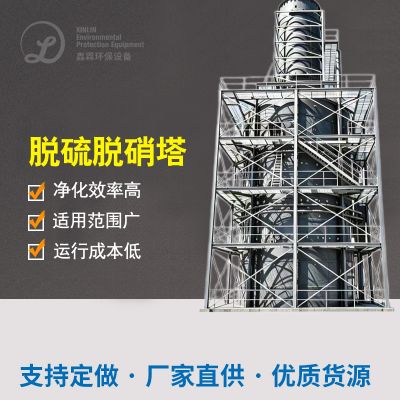
:脱硫脱硝工艺塔(菌物脱硫脱硝工艺有效率>98%)
热电联产
:500kW沼液电站机,余热回收至水蒸气蒸馏工厂
以后体验
设备日产尼桑沼气的出现6000m³,年发电池电量260万度,具备工业园区20%配电使用需求。水流经简简单单好氧解决后COD<100mg/L,解决生产成本较传统与现代手段消减60%。
含醇焦化废水治疗技术设备可比性解析
确认以上的经典案例可以说,区别的行业的含醇废水除理工艺需采用了不一致性化除理策略:
水平类别
选用情景
COD彻底清除率
投资者料工费
亮点亮点
二级硫化
难光降解小原子醇
40-60%
中上
作用迅速的、占地面小
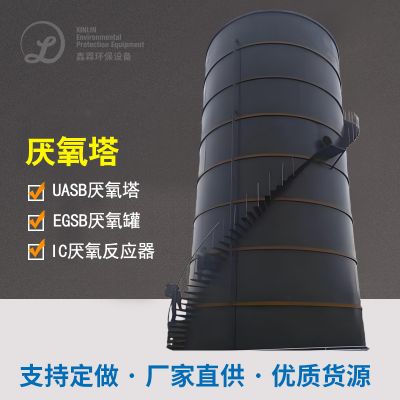
厌氧发酵生物技术办理
高氨水浓度可生化模式污水
70-90%
较高
扩产回收并、程序运行料工费低
膜分割科技
高使用价值醇类二手回收
80-95%
高
类产品收废、喷水安全性能好
蒸发掉心得
高盐量含醇废污水
90%上述
很高
零的排放、资源性化层次高
实际效果工程项目经常采取结合流程,举例范例一的"氧化的+生有机化学"、范例二的"有机化学+微生物"等模试,需按照其废水整理工艺特点、整理阶段目标和创业预决算网络综合断定。
含醇电镀废水加工成长潮流
网络再生资源回收利用向导
:从不谙世事办理转向系统醇类化学物质回笼利用,如真实案例二的乙二醇回笼系统
环保正确处理能力
:未来发展水解酸化池产沼、微菌物然料手机电池等生物质能化新技术
智力控制控制系统
:应该用再线监测技术和AI神经网络算法系统优化投加量、高耗能等参数指标
复合型文件利用
:如石墨烯的原材料吸附物剂、耐盐枯草芽孢杆菌等企业创新的原材料的建设工程化应用软件
左右经典案例发现,科学学的工艺设备设计可让含醇电镀废水正确处置从成本费用中心的转变成为市场价值塑造重要环节。中小企业在选正确处置情况报告时,应特别了解水质监测特质、正确处置标准单位及资金可靠性三重要的因素。

 扫一扫添加微信